


Hydraulik pracujący przy wymianie bocznych kanałów kanalizacyjnych właśnie położył 20 metrów rury spustowej HDPE. Na ścianie budynku końcówka wylotowa musi być połączona z is...
CZYTAJ WIĘCEJ
Seria produktów
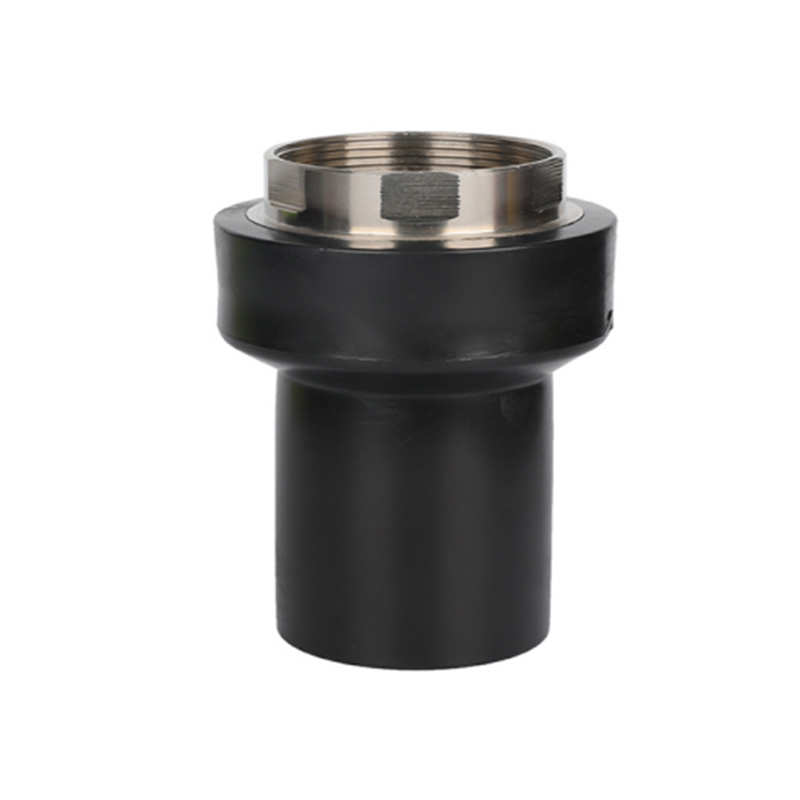
Seria złączy gwintowanych HDPE
-
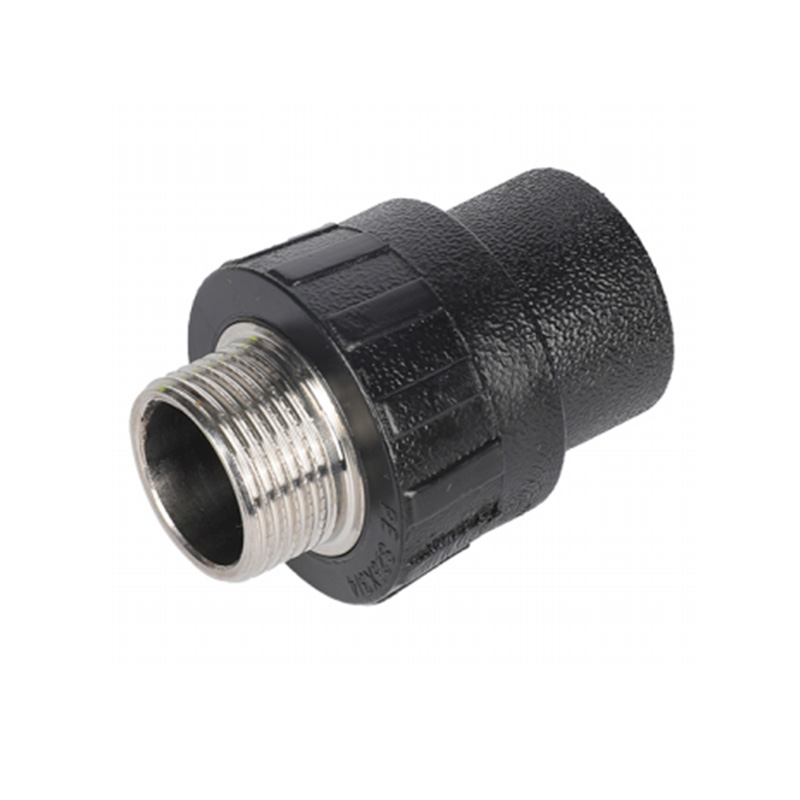
Adapter z gwintem zewnętrznym HDPE
Parametry:
Adapter gwintu męskiego HDPE wykonany jest z polietylenu o dużej gęstości i ma dobrą odporność na...czytaj więcej -
Adapter z gwintem żeńskim HDPE
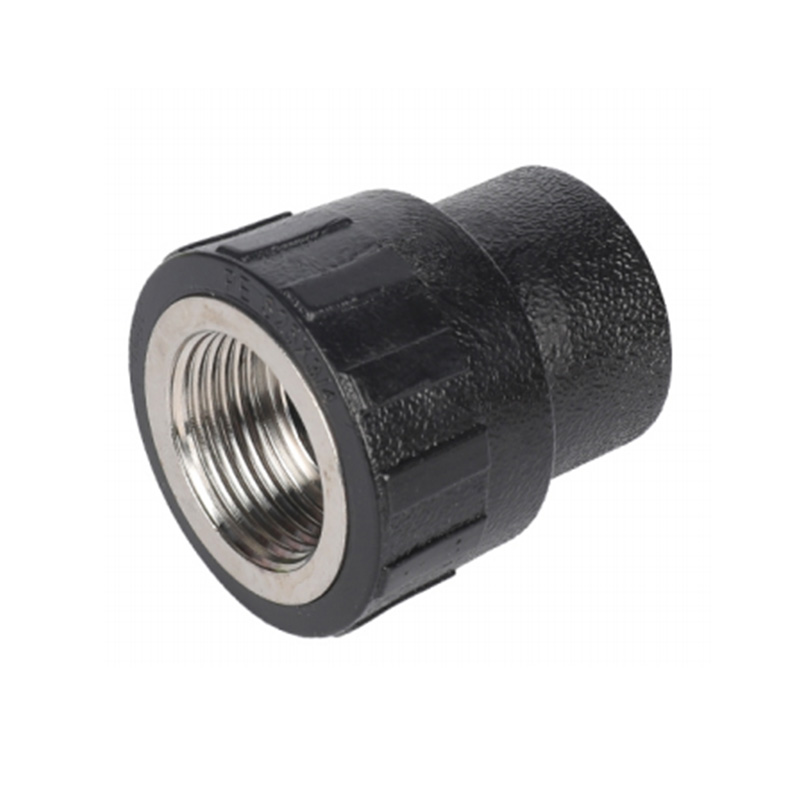
Parametry:
Jako materiał odporny na korozję, HDPE ma lepszą odporność chemiczną i jest odporny na erozję pod...czytaj więcej -
Koszulka męska z HDPE
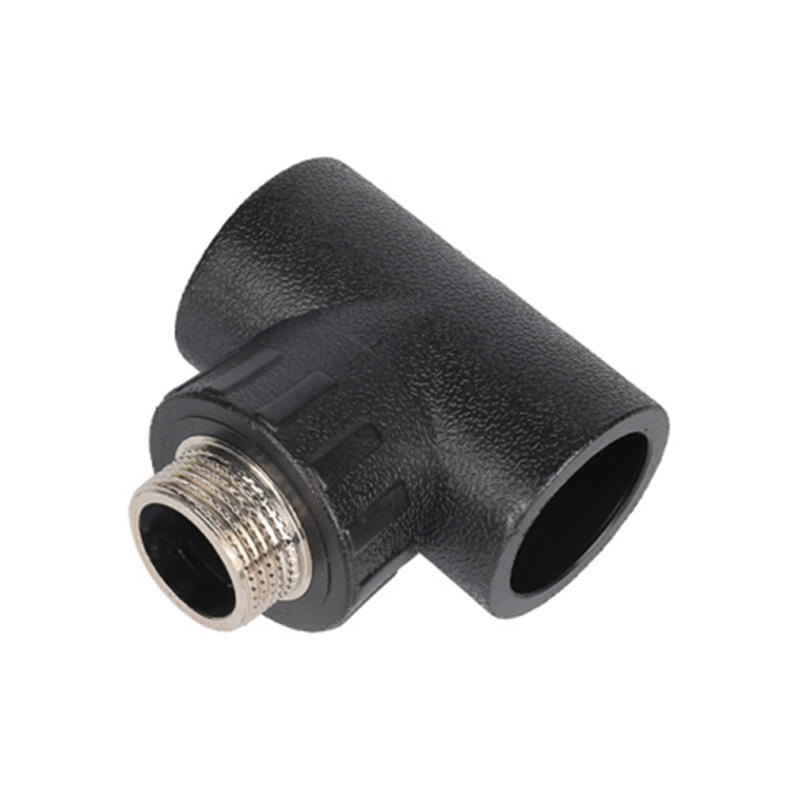
Parametry:
Konstrukcja męskiej koszulki HDPE w pełni uwzględnia wygodę i niezawodność w praktycznych zastoso...czytaj więcej -
Koszulka damska z HDPE
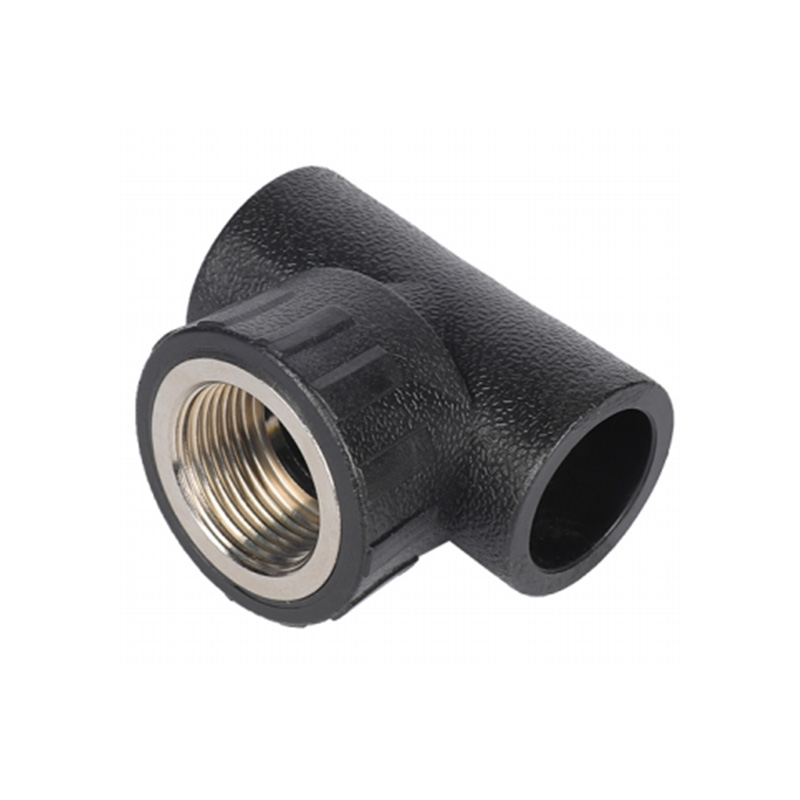
Parametry:
Trójnik żeński HDPE został zaprojektowany z myślą o wielu metodach łączenia, ma lepsze możliwości...czytaj więcej -
Kolanko męskie z HDPE
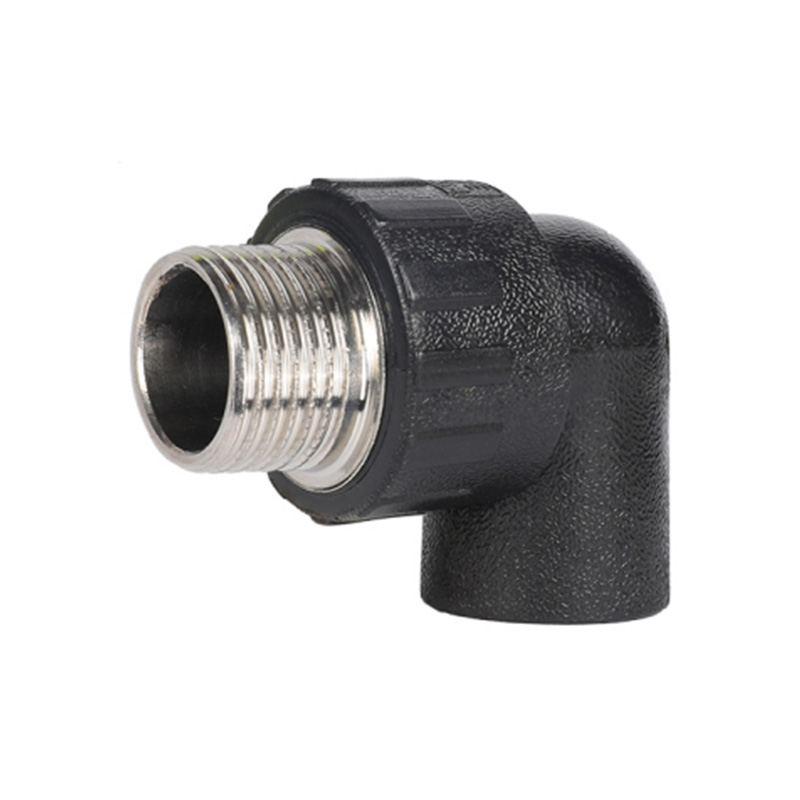
Parametry:
Polietylen o dużej gęstości ma lepszą odporność na korozję i może skutecznie przeciwstawić się er...czytaj więcej -
Kolanko żeńskie HDPE

Parametry:
Kolanko żeńskie HDPE ma lepszą odporność na korozję. Ponieważ sam materiał HDPE ma wyjątkowo dużą...czytaj więcej
Złączka gwintowana HDPE to złączka rurowa wykonana z polietylenu o dużej gęstości (HDPE). Materiał ma lepszą odporność na korozję i jest szeroko stosowany w różnych systemach rurociągów przemysłowych i cywilnych. Posiada kilka unikalnych cech i zalet produktu, które czynią go idealnym wyborem do łączenia rur.
Złączka gwintowana HDPE ma lepszą odporność na korozję, dzięki specjalnym właściwościom materiału, który może wykazywać lepszą odporność na korozję w środowisku różnych substancji chemicznych. To sprawia, że jest to preferowany system rurociągów do transportu mediów korozyjnych. Złączka gwintowana HDPE ma również wyjątkowo wysoką odporność na ciśnienie i może wytrzymać pracę w środowiskach o wysokim ciśnieniu, zapewniając bezpieczną pracę systemu rurociągów. Dzięki temu jest szeroko stosowany w gałęziach przemysłu, takich jak zakłady chemiczne oraz przemysł naftowy i gazowy.
Ta złączka rurowa ma dobrą odporność na zużycie i uderzenia, może wytrzymać długotrwałe tarcie i uderzenia oraz nie jest łatwa do zużycia i złamania. Dzięki temu może wytrzymać dłużej w trudnych warunkach i zachować stabilność w warunkach pracy pod dużym obciążeniem. Złącze gwintowe HDPE wykorzystuje metodę połączenia gwintowego i ma dobre właściwości uszczelniające, co pozwala uzyskać niezawodny efekt uszczelniający i zapobiec wyciekom i penetracji. Ma to kluczowe znaczenie dla bezpiecznego i niezawodnego działania systemów rurociągów.
O nas
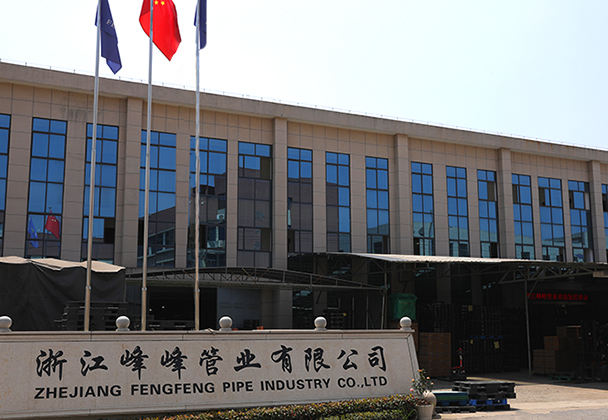
Zhejiang Fengfeng Pipe Industry Co., Ltd.
Zhejiang Fengfeng Pipe Industry Co., Ltd. to firma przemysłowa integrująca projektowanie, produkcję, marketing i serwis. Firma została założona w 2002 roku i znajduje się w Diankou, strefie przemysłowej Zhuji, pięknym rodzinnym mieście Xishi. Znajduje się w zasięgu pasa ekonomicznego delty rzeki Jangcy. Transport firmy jest wygodny. Może ona bezpośrednio dotrzeć do portu w Szanghaju i portu w Ningbo za pośrednictwem kolei Zhejiang-Jiangxi i autostrady Hang-Jin-Qu. To tylko pół godziny jazdy od międzynarodowego lotniska Xiaoshan. Od czasu powstania fabryki naszym celem biznesowym jest „zarządzanie integralnością, wzajemne korzyści i korzyści dla obu stron”.
Firma dąży do utrzymywania coraz wyższych standardów zarządzania jakością i środowiskiem. Wszystkie produkty produkowane są zgodnie z międzynarodowym systemem zarządzania jakością ISO9001:2000 oraz międzynarodowym systemem zarządzania środowiskiem ISO14001. Jakość produktu gwarantowana jest przez PICC. Żywotność naszych rur i kształtek wynosi ponad 50 lat. Głównymi produktami marki są rury i złączki rurowe PP-R, rury z włókna szklanego PP-R, rury aluminiowo-plastikowe PP-R, rury do ogrzewania podłogowego PE-RT, złączki rurowe do topienia elektrycznego PE 50-1200 mm, rury aluminiowo-plastikowe, mosiądz złączka rurowa, wąż hydrauliczny Poczekaj. Firma dysponuje grupą wysokiej klasy specjalistów i personelu obsługi marketingowej oraz rozwija ogólnopolską sieć sprzedaży. Z drugiej strony produkty są eksportowane również do Europy, Stanów Zjednoczonych, Azji Południowo-Wschodniej i na Bliski Wschód. Bądźmy szczerzy i wspólnie twórzmy przyszłość.
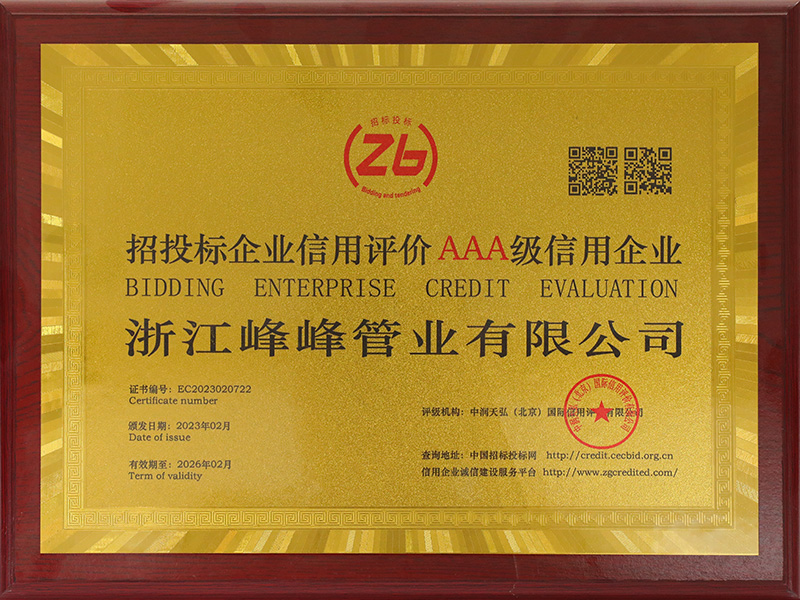
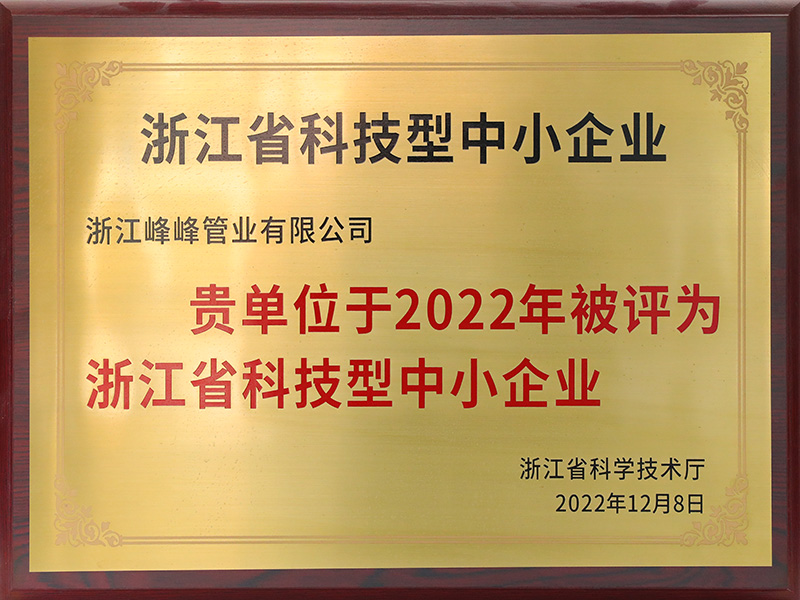
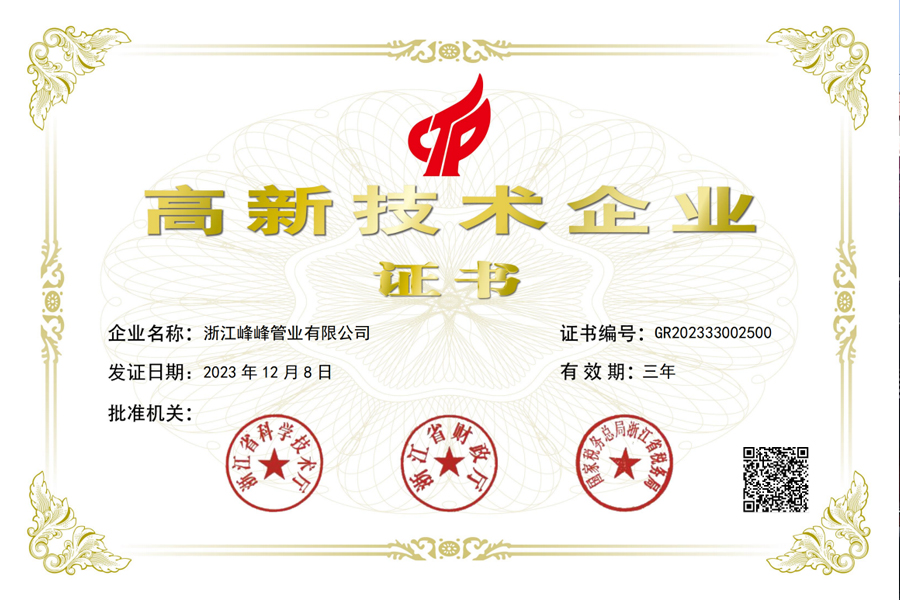
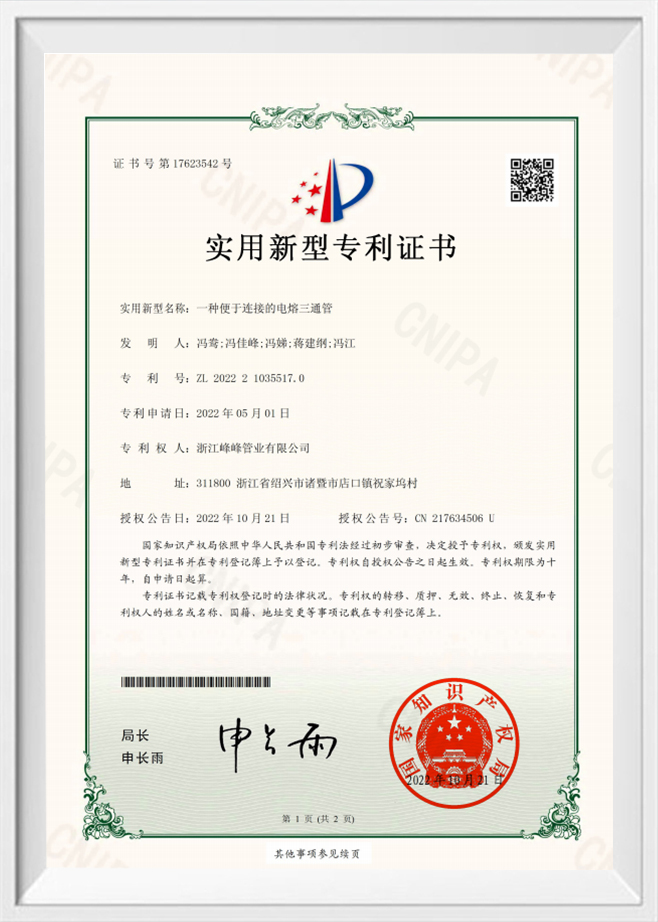
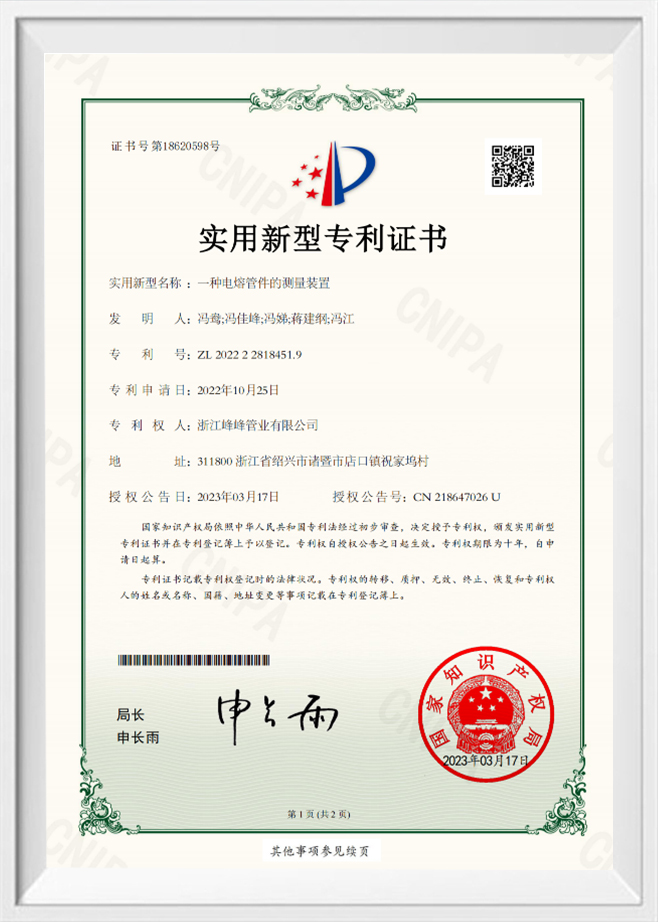
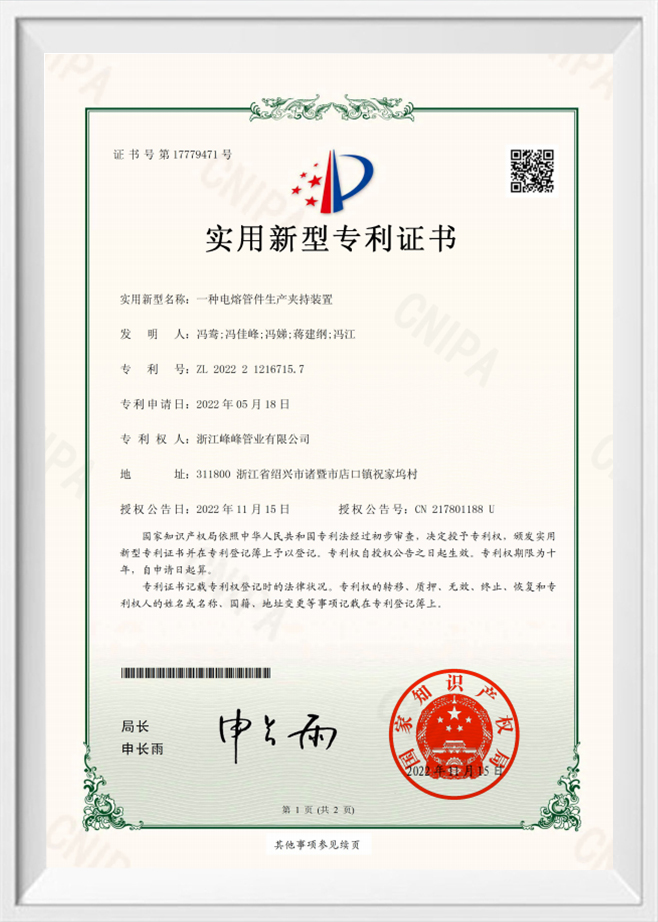
Świadectwo honorowe
Aktualności
-
-
Krótka odpowiedź: Złączki rurowe HDPE dzielą się ze względu na sposób łączenia i funkcję. Metoda łączenia obejmuje zgrzewanie doczołowe, zgrzewanie elektrooporowe, z...
CZYTAJ WIĘCEJ -
Wzdłuż większości rurociągów HDPE zakopanych obecnie na całym świecie raz po raz pojawia się jeden proces łączenia: zgrzewanie doczołowe. Załoga zaciska dwa końce rur w hydra...
CZYTAJ WIĘCEJ -
Magistrala wodna o średnicy 110 mm z PE100 nie może być klejona, gwintowana ani spawana rozpuszczalnikiem — musi być stopiona lub mechanicznie uchwycona i ten jeden fakt wpły...
CZYTAJ WIĘCEJ -
Wprowadzenie: Dlaczego wybór systemu odwadniającego ma znaczenie Wielokondygnacyjne centrum logistyczne z płaskim dachem o powierzchni 10 000 metrów kwadratowych staje ...
CZYTAJ WIĘCEJ -
Gdy nad magazynem z płaskim dachem przechodzi potężna burza, w krótkim czasie z dachu muszą wypłynąć tysiące galonów wody. To, jak szybko woda opuści dach, zależy od znajdują...
CZYTAJ WIĘCEJ -
Dlaczego drenaż syfonowy to mądry wybór dla właścicieli stawów Zastanawiasz się jak opróżnić staw za pomocą syfonu? Najprostsza metoda opiera się na grawitacji, długośc...
CZYTAJ WIĘCEJ
KONTAKTOWAĆ SIĘ
Wiedza branżowa
Wpływ technologii wtrysku złączek gwintowych HDPE na jakość produktu
Jako jeden z kluczowych procesów w dziedzinie nowoczesnej przetwórstwa tworzyw sztucznych, technologia wtrysku Złącze gwintowe HDPE ma dalekosiężny i wieloaspektowy wpływ na jakość produktu końcowego, jakim jest złącze gwintowe HDPE. Możemy omówić to od aspektów obróbki materiału, projektowania form, kontroli procesu wtryskiwania i obróbki końcowej.
Obróbka materiału
Jakość cząstek HDPE jest podstawą udanego formowania wtryskowego. Przed formowaniem wtryskowym surowce HDPE należy dokładnie sprawdzić, aby upewnić się, że nie ma zanieczyszczeń, niska zawartość wilgoci i osiągnięty został określony wskaźnik szybkości płynięcia. Pomaga to uzyskać jednolity stan stopiony podczas procesu formowania wtryskowego i ograniczyć powstawanie defektów, takich jak pęcherze i dziury skurczowe. Ponadto konieczna jest również odpowiednia obróbka suszenia, aby zapobiec gazowaniu wilgoci w wysokich temperaturach i wpływowi na właściwości mechaniczne i jakość wyglądu części formowanych wtryskowo.
Projekt formy
Projektowanie form jest jednym z podstawowych ogniw technologii formowania wtryskowego, które jest bezpośrednio związane z dokładnością wymiarową, złożonością kształtu i jakością powierzchni złączek gwintowanych HDPE. W przypadku łączników rurowych z gwintem HDPE forma musi dokładnie zaprojektować profil gwintu, tolerancję skoku i dopasowania, aby zapewnić uszczelnienie i wymienność pomiędzy złączami. Jednocześnie konstrukcja kanału przepływowego formy powinna być rozsądna, aby zmniejszyć opór i utratę temperatury stopionego materiału podczas procesu przepływu oraz zapewnić, że stopiony materiał może równomiernie i szybko wypełnić wnękę formy. Ponadto istotny jest także układ chłodzenia formy, który decyduje o szybkości chłodzenia i stopniu skurczu wypraski, a co za tym idzie, wpływa na jej stabilność wymiarową i rozkład naprężeń wewnętrznych.
Sterowanie procesem formowania wtryskowego
Kontrola procesu formowania wtryskowego jest kluczem do zapewnienia jakości gwintowanych złączek rurowych HDPE. Na wtryskarce konieczne jest dokładne ustawienie i kontrola parametrów takich jak ciśnienie wtrysku, prędkość wtrysku, czas przetrzymywania i czas chłodzenia. Zbyt wysokie ciśnienie wtrysku może spowodować przelanie się stopionego materiału z formy i utworzenie wypływki; natomiast zbyt mała prędkość wtrysku może spowodować ochłodzenie i zestalenie stopionego materiału podczas procesu płynięcia, tworząc krótki wtrysk. Kontrola czasu przetrzymywania jest związana z gęstością i stabilnością wymiarową części formowanej wtryskowo. Ustawienie czasu chłodzenia należy określić w zależności od struktury formy i właściwości materiału. Zbyt długi lub zbyt krótki wpłynie na stopień skurczu i właściwości mechaniczne części formowanej wtryskowo.
Przetwarzanie końcowe
Po formowaniu wtryskowym łączniki rurowe z gwintem HDPE muszą również przejść szereg procesów obróbki końcowej, takich jak usuwanie zadziorów, przycinanie gwintów, czyszczenie itp., aby jeszcze bardziej poprawić ich jakość wyglądu i dokładność wymiarową. W przypadku złączek rurowych o specjalnych wymaganiach, np. wymagających obróbki powierzchni (np. piaskowanie, galwanizacja itp.) konieczne jest również przeprowadzenie tego etapu. Proces obróbki końcowej powinien ściśle przestrzegać procedur operacyjnych, aby zapewnić, że łączniki rurowe nie zostaną uszkodzone lub skażone.
Technologia formowania wtryskowego ma wielostronny wpływ na jakość Złączki rurowe z gwintem HDPE . Od obróbki materiału po projekt formy, od kontroli procesu formowania wtryskowego po obróbkę końcową i kontrolę jakości, każdy element musi być ściśle kontrolowany, aby zapewnić, że jakość i wydajność produktu końcowego spełniają wymagania projektowe. Zhejiang Fengfeng Pipe Industry Co., Ltd., jako profesjonalny producent łączników rurowych z gwintem HDPE, polega na swoim zaawansowanym sprzęcie produkcyjnym, ścisłym systemie zarządzania jakością i profesjonalnym personelu technicznym, aby stale podnosić jakość produktów i poziom usług oraz zapewniać wysokiej jakości system rurociągów rozwiązania dla klientów krajowych i zagranicznych.
O nas
Zhejiang Fengfeng Pipe Industry Co., Ltd. wykorzystuje wydajny wtrysk jednoślimakowy maszyny formierskie do wysokich produktywność i niskie zużycie energii.
Linki do produktów
Kontakt
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

Nr 21, Market Road, miasto Diankou, miasto Zhuji, miasto Shaoxing, prowincja Zhejiang, Chiny
Prawa autorskie © Zhejiang Fengfeng Pipe Industry Co., Ltd.
