

Wiadomości branżowe
 Dom / Aktualności / Wiadomości branżowe / Jak długo wytrzymują łączniki rur HDPE: zastosowania praktyczne, wybór, wydajność i
Jak długo wytrzymują łączniki rur HDPE: zastosowania praktyczne, wybór, wydajność i
 2026.10.26
 Wiadomości branżowe
Łączniki rurowe HDPE: 50 lat to podstawa projektu, a nie data ważności
Łączniki rurowe HDPE mogą wytrzymać 50 lat lub dłużej w większości systemów wodnych, gazowych i przemysłowych, a 100-letnia żywotność jest realistyczna, jeśli związek, grubość ścianki i procedura stapiania są prawidłowo dobrane. W produkcji złączek rurowych o wyniku nie decyduje sama rura. Kielich, czop i strefa wtapiania złączki muszą być uformowane ze związku PE o zweryfikowanej minimalnej wymaganej wytrzymałości, a złącze polowe musi być wykonane bez zanieczyszczeń, wilgoci lub dryftu temperatury.
W przypadku producenta dożywotnie roszczenia zaczynają się od testów regresyjnych ISO 9080. „50 lat” wynika z ekstrapolacji danych dotyczących wytrzymałości hydrostatycznej w temperaturze 20°C. Jest to podstawa projektu, a nie odliczanie awarii. Wiele wydobytych rurociągów PE zainstalowanych w latach 70. XX w. nadal testuje się powyżej pierwotnego ciśnienia znamionowego. Kształtki formowane z tej samej rodziny PE100 zachowują się tak samo, pod warunkiem, że proces wtryskiwania nie powoduje koncentracji naprężeń ani degradacji materiału.
Co tak naprawdę decyduje o żywotności złączki HDPE?
Żywotność złączki można podzielić na trzy kontrolowane obszary: gatunek materiału, jakość formowania i integralność złącza. Awaria któregokolwiek z nich może skrócić 100-letni cykl naprawy systemu do 10-letniego.
Klasa materiału
PE80 i PE100 to dwie popularne rodziny. PE100 ma wyższą minimalną wymaganą wytrzymałość w temperaturze 20°C i lepszą odporność na powolny wzrost pęknięć. W przypadku podziemnych systemów ciśnieniowych najczęstszą rekomendacją dotyczącą projektowanego okresu użytkowania jest PE100.
Jakość formowania
Złączki formowane wtryskowo wymagają równomiernego chłodzenia i kontrolowanych linii spawania. Niska jakość formy lub nadmierny przemiał mogą powodować mikropustki i naprężenia wewnętrzne, które zmieniają czas inicjacji pęknięć.
Wspólna integralność
Zgrzewanie doczołowe, elektrooporowe i kielichowe wymagają odpowiedniego przygotowania powierzchni, czasu nagrzewania i czasu chłodzenia. Najbardziej prawdopodobnym miejscem przedwczesnego uszkodzenia jest złącze, a nie ściana montażowa.
Metody łączenia i trwałość montażu: zgrzewanie doczołowe, elektrooporowe i zgrzewanie gniazdowe
Staw jest strefą najwyższego ryzyka. Poniższe łączniki formowane zostały zaprojektowane tak, aby utrzymać tę strefę tak wytrzymałą jak ściana rury.
Łączniki doczołowe
Fuzja doczołowa tworzy ciągłą spoinę poprzez podgrzewanie końców rur na płycie lustrzanej i dociskanie ich do siebie. Prawidłowo wykonane złącza doczołowe mają wytrzymałość na rozciąganie równą lub większą niż rura macierzysta. W przypadku wodociągów i linii przemysłowych o dużej średnicy jest to metoda dominująca. Typowy trójnik o równym ciśnieniu z serii zgrzewanych doczołowo jest wykonany z PE100 i ma powierzchnię wtapianą, która spełnia wymagania geometryczne DVS 2207 lub ISO 21307.
 Trójnik z HDPE Butt Fusion do sieci o dużej średnicy Ten trójnik jest częścią serii zgrzewanych doczołowo, idealnej do wodociągów i linii przemysłowych, gdzie wytrzymałość ciągłych spoin jest równa lub większa od wytrzymałości rury. Zobacz produkt →
Złączki elektrooporowe
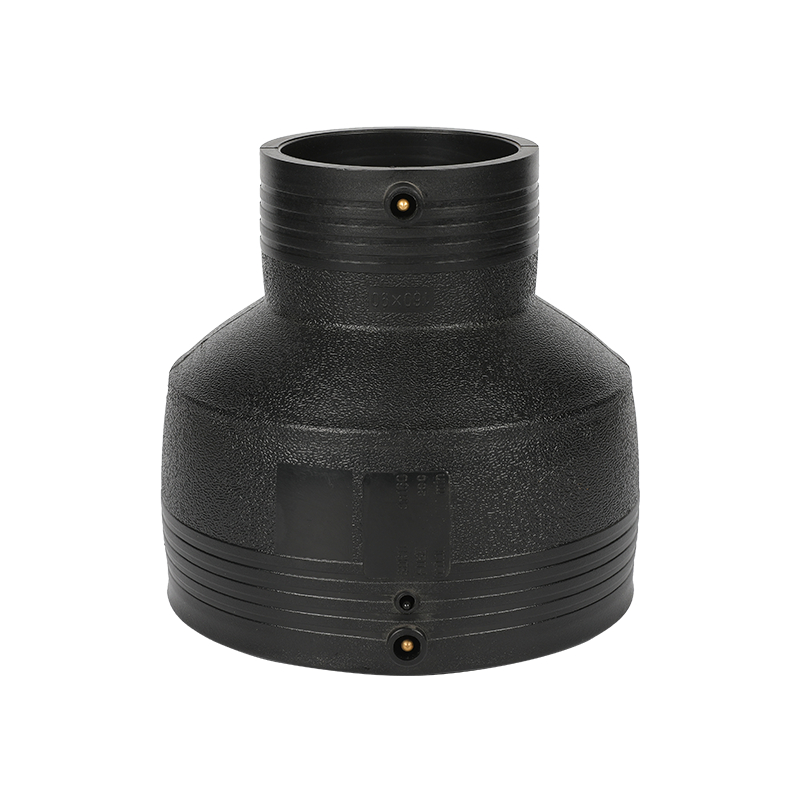
Złączki elektrooporowe zawierają wbudowany drut oporowy, który topi otaczający polimer. Ta metoda jest szeroko stosowana do napraw, połączeń i odgałęzień o średniej średnicy, gdzie przestrzeń jest ograniczona. Żywotność złącza elektrooporowego zależy od czasu nagrzewania, temperatury otoczenia i całkowitego ochłodzenia przed przyłożeniem ciśnienia. Łącznik z czystymi powierzchniami kielichowymi i niewykorzystaną cewką jest w stanie utrzymać tę samą klasę ciśnienia co rura.
 Równy łącznik elektrooporowy HDPE z wbudowaną cewką Łącznik ten nadaje się do napraw i połączeń w ciasnych przestrzeniach, wykorzystując topienie drutu oporowego w celu utrzymania tej samej klasy ciśnienia co rura. Zobacz produkt →
Złączki gniazdowe
Zgrzewanie kielichów jest powszechne w przypadku rur o małej średnicy do 110 mm. Kształtkę podgrzewa się na grzałce kielichowej przez określony czas, a następnie wciska na koniec rury. Ta metoda jest szybka i ekonomiczna, ale głębokość kielicha i czas nagrzewania są krytyczne. Jeśli złączka zostanie przegrzana lub całkowicie wsunięta po długim czasie, strefa spawania może stać się krucha. Gdy głębokość kielicha jest kontrolowana w ramach tolerancji szablonu, złącze zachowuje pełne ciśnienie znamionowe.
 Równy łącznik gniazdowy HDPE do małych rur W przypadku rur o średnicy do 110 mm łącznik ten zapewnia szybkie i ekonomiczne połączenia, gdy głębokość kielicha i czas nagrzewania są dokładnie kontrolowane. Zobacz produkt →
Niezależnie od rodzaju połączenia strefa zgrzewania musi być naturalnie chłodzona. Podczas chłodzenia złącza nie należy stosować natrysku wody, sprężonego powietrza ani obciążenia wymuszonego. A Lista kontrolna szczelnego połączenia HDPE należy sprawdzić przed rozpoczęciem spawania przez każdą załogę.
Ciśnienie znamionowe, temperatura i narażenie chemiczne: jak zmieniają żywotność
Zawsze podawana jest żywotność 50 lat w temperaturze 20°C dla wody pod stałym ciśnieniem. Prawdziwe systemy często działają w różnych temperaturach, z cyklicznymi obciążeniami lub agresywnymi płynami. Projektant systemu musi dostosować ciśnienie znamionowe, klasę ściany lub jedno i drugie. Poniższa tabela podsumowuje typowe warunki.
| Stan | Wpływ na żywotność montażu | Praktyczne wskazówki |
|---|---|---|
| SDR 11 / PN16 w 20°C | 50-letnia żywotność projektu | Standard dla podziemnej wody i gazu |
| SDR 17 / PN10 w 20°C | 50-letnia żywotność przy niższym ciśnieniu | Stosować tam, gdzie ciśnienie jest umiarkowane |
| Ciśnienie cykliczne | Zmęczenie może zaczynać się od koncentracji stresu | W przypadku powtarzających się przepięć wybierz SDR 11 lub grubszy |
| Utrzymywana temperatura wody 40°C | Dopuszczalne ciśnienie obniżone o około 60% | Zmniejsz ciśnienie lub zwiększ grubość SDR |
| Utleniacze chemiczne | Może przyspieszyć powolny wzrost pęknięć | Przed użyciem sprawdzić zgodność chemiczną |
Liczby te nie stanowią dokładnej gwarancji dla każdej instalacji. Pokazują, dlaczego ta sama armatura może wytrzymać 100 lat w jednym zakładzie i tylko 15 lat w innym, jeśli nie uwzględni się skoków ciśnienia i temperatury.
Dowody terenowe: co pokazują badania wykopaliskowe
Najbardziej przekonujące dane dostarczają wydobyte rury i kształtki HDPE z wczesnych instalacji komunalnych. W kilku badaniach stwierdzono, że rury polietylenowe usunięte po 30–50 latach użytkowania zachowały ponad 90% swojej pierwotnej wytrzymałości na rozciąganie. Kształtki z tego samego okresu po demontażu i badaniu nie wykazały degradacji ścianki powyżej oczekiwanej warstwy utlenienia mniejszej niż 0,5 mm.
Poniższy wykres przedstawia zakres żywotności przy różnych poziomach kontroli:
PE100, prawidłowe topienie, czysta woda
PE100, prawidłowe stopienie, ciśnienie cykliczne
PE80, średnia jakość montażu
Słabe połączenie lub przeciążone złącze
Ważne jest to, że trwałość dopasowania nie jest wyłączną cechą produktu. Jest to atrybut systemu obejmujący złączkę, złącze i historię eksploatacji.
Błędy w montażu i konserwacji, które skracają żywotność armatury
Większość przedwczesnych awarii systemów HDPE wynika raczej z błędów montażowych niż z degradacji materiału. Poniższa lista kontrolna dotyczy najczęstszych problemów, które obserwujemy podczas naszej współpracy z wykonawcami i dystrybutorami.
- Ogrzewanie rury i kształtki w piasku, brudzie lub deszczu powoduje wprowadzenie zanieczyszczeń, które osłabiają połączenie stapiane.
- Używanie grzejnika gniazdowego o niewłaściwej temperaturze powoduje niecałkowite stopienie lub degradację termiczną.
- Dociąganie złącza do wyrównania podczas chłodzenia powoduje powstanie szczątkowych naprężeń rozciągających.
- Zastosowanie ciśnienia przed całkowitym schłodzeniem umożliwia rozerwanie strefy spawania.
- Przechowywanie armatury w pobliżu rozpuszczalników, oleju opałowego lub silnych utleniaczy może spowodować pękanie powierzchni.
- Używanie metalowych rozwiertaków lub ostrzy żłobiących powierzchnię rury pozostawia punkty koncentracji naprężeń.
Prosta zasada: jeśli podczas procesu nie będziesz trzymał powierzchni zgrzewanej gołą ręką, części nie będą wystarczająco czyste. Przestrzeganie procedury dołączania producenta jest najbardziej niezawodnym sposobem na utrzymanie ważności 50-letniego ratingu.
Jak potwierdzić, że złączka spełni oczekiwaną trwałość
Kupujący mogą zmniejszyć ryzyko długoterminowe, weryfikując przed odbiorem cztery szczegóły: gatunek PE podany na armaturze, SDR lub klasę ciśnieniową, obowiązującą normę i datę produkcji. Armatura z niejasnym oznaczeniem identyfikowalności materiału stwarza niemożliwą do sprawdzenia trwałość użytkową.
Na poziomie produkcyjnym niezawodnym sposobem oceny jakości formowania jest sprawdzenie obszaru przewężki i linii wypływki. Formowana kształtka powinna mieć jednolity kolor, brak śladów przypaleń i widocznych śladów opadania na grubych odcinkach. Jeśli to możliwe, poproś o certyfikaty testów hydrostatycznych lub zapisy krótkotrwałych testów ciśnieniowych z tej samej partii produkcyjnej.
W przypadku dużych projektów praktyczną zaletą jest współpraca z fabryką, która kontroluje cały proces, od wyboru żywicy po końcową próbę ciśnieniową. Nasz zakład produkcyjny wykorzystuje te same gatunki PE100 do zgrzewania doczołowego, elektrooporowego i zgrzewania kielichowego, dzięki czemu cała sieć starzeje się w stałym tempie.
Często zadawane pytania
Czy łączniki rurowe HDPE wytrzymują krócej niż rury HDPE?
Nie. Złączki wykonane z tego samego gatunku PE i przystosowane do tej samej klasy ciśnienia mają tę samą podstawę projektową co rura. Złącze to część, która może wcześniej ulec uszkodzeniu, dlatego procedura łączenia ma większe znaczenie niż samo dopasowanie.
Co właściwie oznacza ocena 50-letnia?
Oznacza to, że materiał ma minimalną wymaganą wytrzymałość, która po ekstrapolacji metodami ISO 9080 wytrzymuje bezawaryjne ciągłe ciśnienie wewnętrzne przez 50 lat w temperaturze 20°C. Nie stanowi to gwarancji wymiany po 50 latach; wiele systemów działa znacznie dłużej.
Czy złączkę elektrooporową można ponownie wykorzystać?
Nie. Po podgrzaniu drutu oporowego i stopieniu polimeru cewka elektryczna i powierzchnia gniazda ulegają zużyciu. Ponowne użycie złączki elektrooporowej jest niebezpieczne i powoduje unieważnienie wartości ciśnienia znamionowego.
Czy ekspozycja na promieniowanie UV skraca żywotność złączek HDPE?
Długotrwała ekspozycja na intensywne światło słoneczne powoduje czernienie lub kredowanie powierzchni, ale HDPE stabilizowany sadzą zachowuje większość swojej wytrzymałości mechanicznej. W instalacjach naziemnych chronić armaturę przed bezpośrednim promieniowaniem UV przez cały przewidziany okres użytkowania.
Jaka jest różnica między PE80 i PE100 pod względem trwałości montażu?
PE100 ma wyższą minimalną wymaganą wytrzymałość, co pozwala na cieńszą ściankę przy tym samym ciśnieniu lub wyższe ciśnienie przy tej samej ścianie. PE100 wykazuje również lepszą odporność na powolny wzrost pęknięć, co czyni go preferowanym wyborem ze względu na projektowany okres użytkowania wynoszący 50 lat.
Czy mogę używać tej samej armatury do wody pitnej i ścieków?
W przypadku większości zastosowań komunalnych tak. Złączki PE100 można stosować w obu przypadkach, pod warunkiem, że klasa ciśnienia jest zgodna i złączka spełnia odpowiednie atesty dotyczące wody pitnej.

KONTAKTOWAĆ SIĘ
O nas
Zhejiang Fengfeng Pipe Industry Co., Ltd. wykorzystuje wydajny wtrysk jednoślimakowy maszyny formierskie do wysokich produktywność i niskie zużycie energii.
Linki do produktów
Kontakt
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

Nr 21, Market Road, miasto Diankou, miasto Zhuji, miasto Shaoxing, prowincja Zhejiang, Chiny
Prawa autorskie © Zhejiang Fengfeng Pipe Industry Co., Ltd.
